Dr.M胶水百科 | 电机灌封胶选型,导热之外见真章
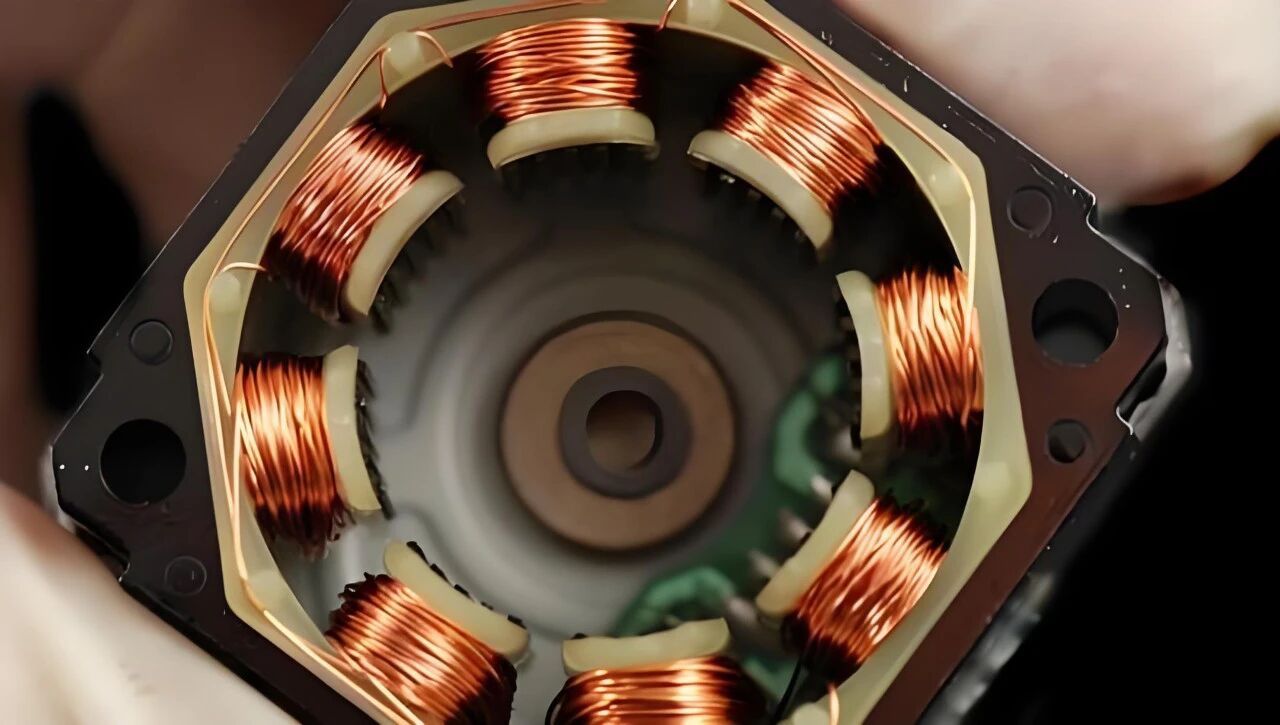
很多工程师选电机灌封胶,第一句话就是“导热多少”。仿佛导热系数成了胶水的身份证,数字越大越靠谱。但真正在现场吃过亏的人都懂——灌封这件事,导热只是入场券,真正的较量在后头。
一、先说导热
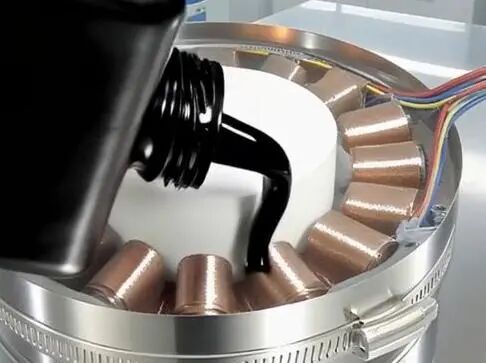
提升导热系数的代价很直接:填料加得越多,胶就越稠。稠了之后,灌进定子槽里就像往沙子里倒蜂蜜,流不动、灌不满,尤其那些槽满率高的绕组,内部空隙根本填不上,导热再高也白搭。
而且3.0W/m·K的胶,价格常常是1.0的几倍,因为导热填料本身就不便宜。
所以理智的做法是:根据电机功率密度来定,常规电机1.0上下足够,高功率的再往1.5~2.0走,特种电机才去碰3.0+。
划重点:导热不是越高越好,是刚好够用最好。
二、再来说固化
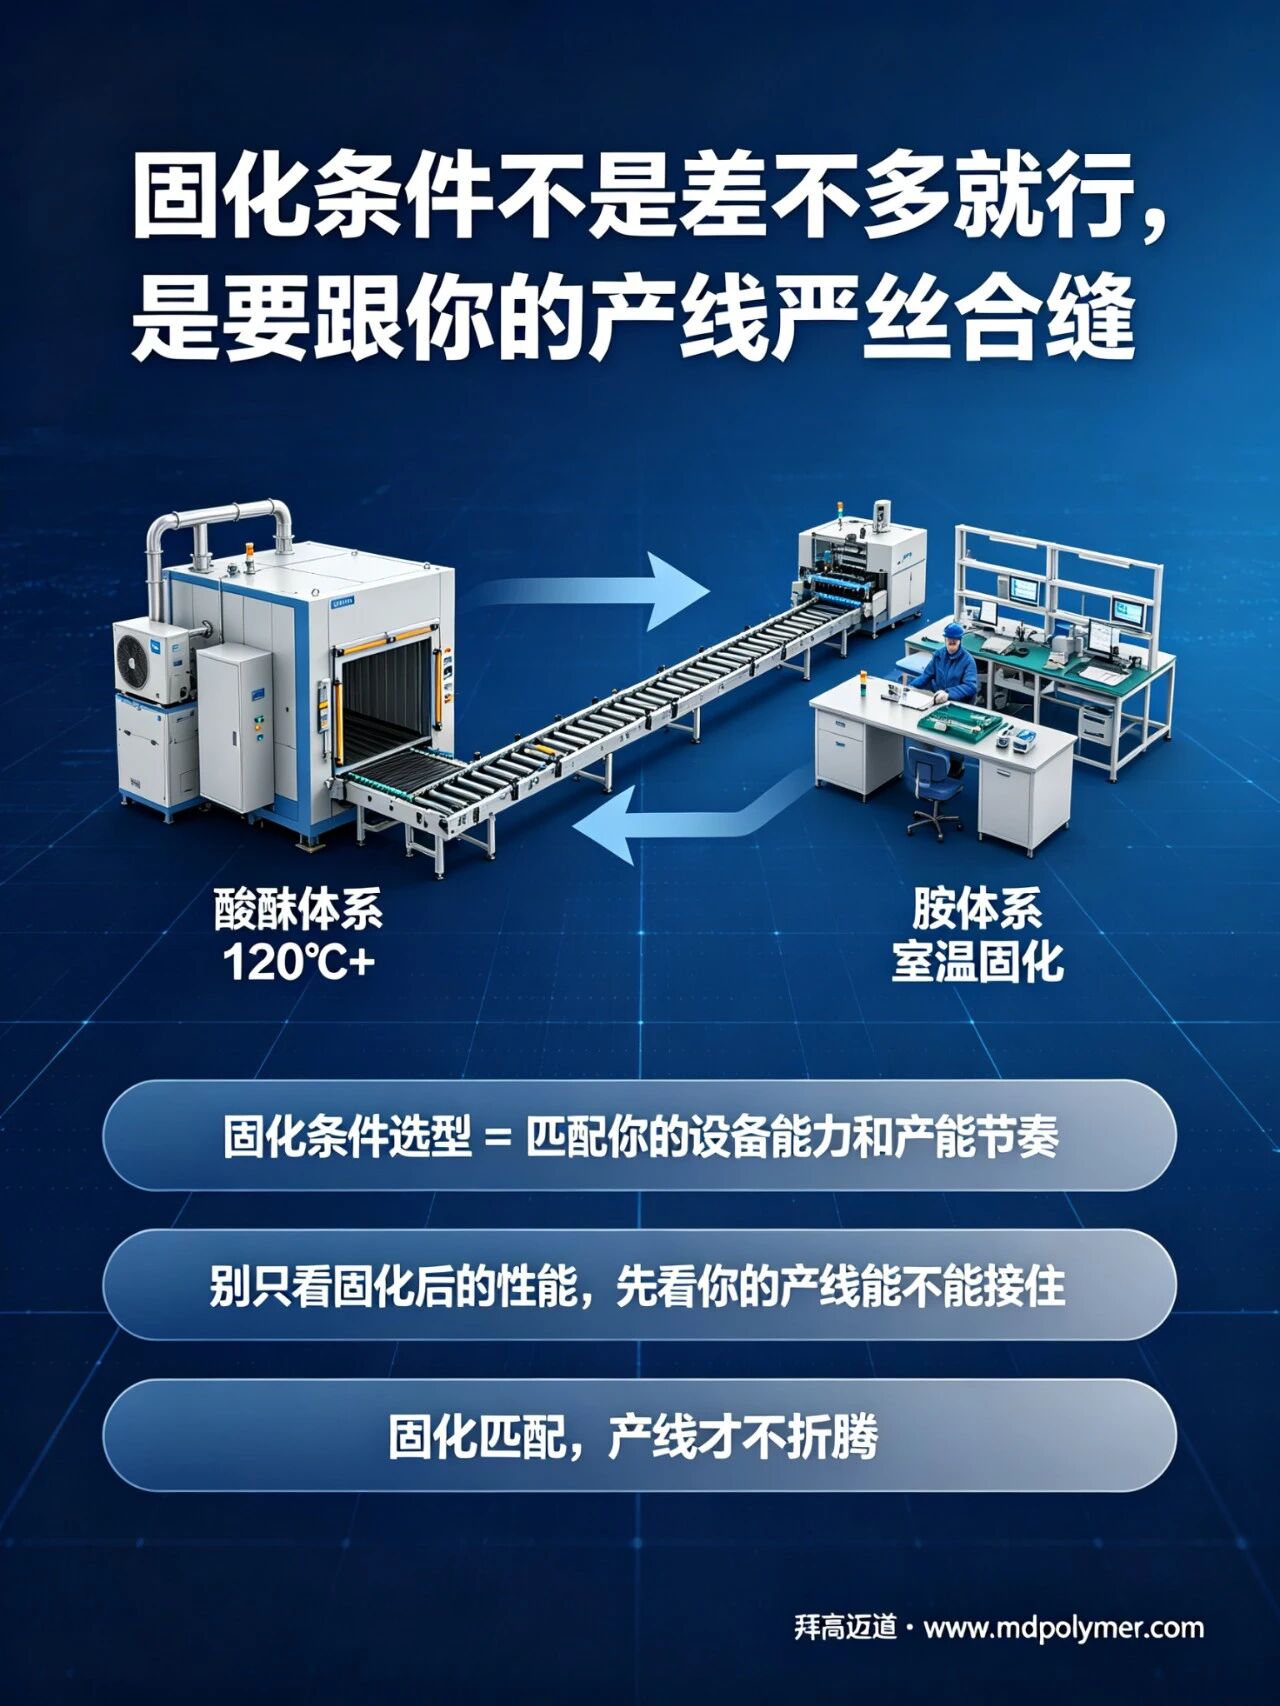
固化条件不是随便设个温度和时间就完事了,它必须跟你的产线合拍。酸酐体系需要120℃以上烘箱伺候,效率高但得添设备;
胺体系能室温固化,省了设备钱但速度慢,夏天还容易来不及操作。
有的工程师只看固化后的性能指标,没留意固化窗口,胶买回来才发现车间没大烘箱,
或者固化周期打乱了生产节拍,最后要么换胶要么改线,折腾得人仰马翻。
固化条件选型,本质上是在匹配你的设备能力和产能节奏。
三、长期可靠性是另一道坎
环氧固化时体积会收缩,被铁芯和绕组一约束,内应力就攒下来了。
这东西平时测不出来,但运行一段时间后,可能让定子出微裂纹,或者损伤绕组绝缘,最终电机提前退休。
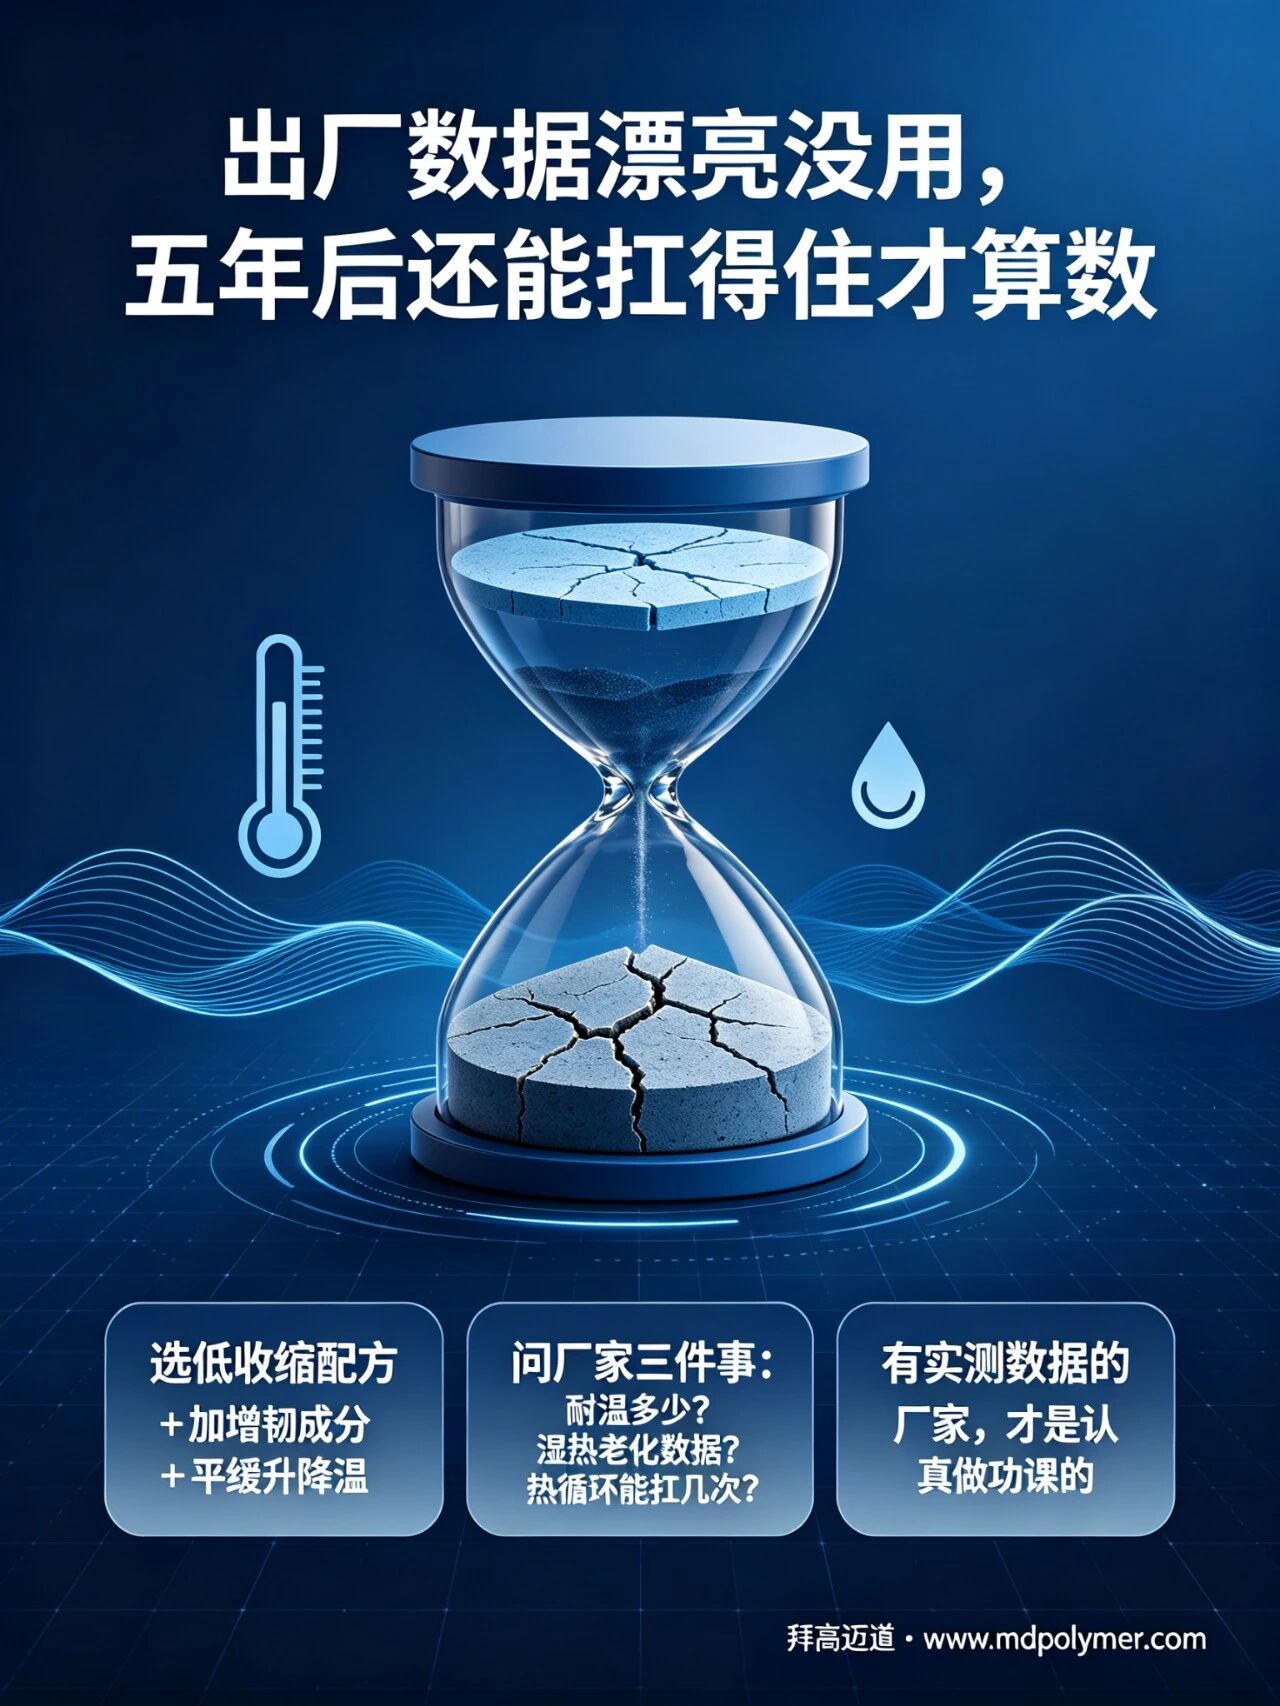
怎么管住它?选低收缩配方,加点增韧成分,还有最关键的一步——固化时升降温要平缓,别心急。
同样不能忽视的是老化:高温、潮湿、冷热冲击,每一样都在慢慢消耗胶的性能。
有些胶出厂数据漂亮,两年后脆得一碰就裂。
所以选胶时,别光看初始指标,多问一句:耐温多少?湿热老化数据有吗?热循环能扛几次?
有实测数据的厂家,至少是认真做过功课的。
四、施工细节也藏着不少坑
粘度低了灌胶顺畅,但过低的粘度通常意味着分子量不够,固化后强度打折扣;
粘度太高又灌不进去,所以要按定子结构来选,复杂的槽型就选低粘度的。
还有漆包线的相容性——有些胺类固化剂会跟绝缘漆起反应,泡久了漆膜发白起泡,做个小样测试就能提前排雷。
另外,双组分胶混合后就开始反应,操作时间一定要算清楚,至少留出单件灌胶时间1.5倍的余量,否则灌到一半胶变稠了,气泡排不出,质量就失控了。
说到底,灌封胶选型是一场平衡术。
导热、流动、固化、内应力、老化、施工便利性——每一项都不是孤立的,牵一发而动全身。
真正适合你的胶,不是某个指标最突出的,而是跟你的工况、你的产线、你的操作习惯最合拍的那一款。
拜高迈道基于电机热传递基本理论,自主研发高导热胶对电机定子进行整体灌封,然后结合仿真分析和试验验证,研究整体灌封后电机的温升、耐冲击、振动等性能、探索整体灌封工艺在驱动电机上的应用,
结果表明:采用高导热胶对电机定子进行整体灌封,可减小绕组与定子铁心之间的热阻,提高绝缘系统的导热性,电机温升降低了10~18℃,提高了电机安全运行的可靠性。
同时,灌封后的定子可通过严格的振动冲击试验,满足耐压和绝缘电阻的设计要求。


